-
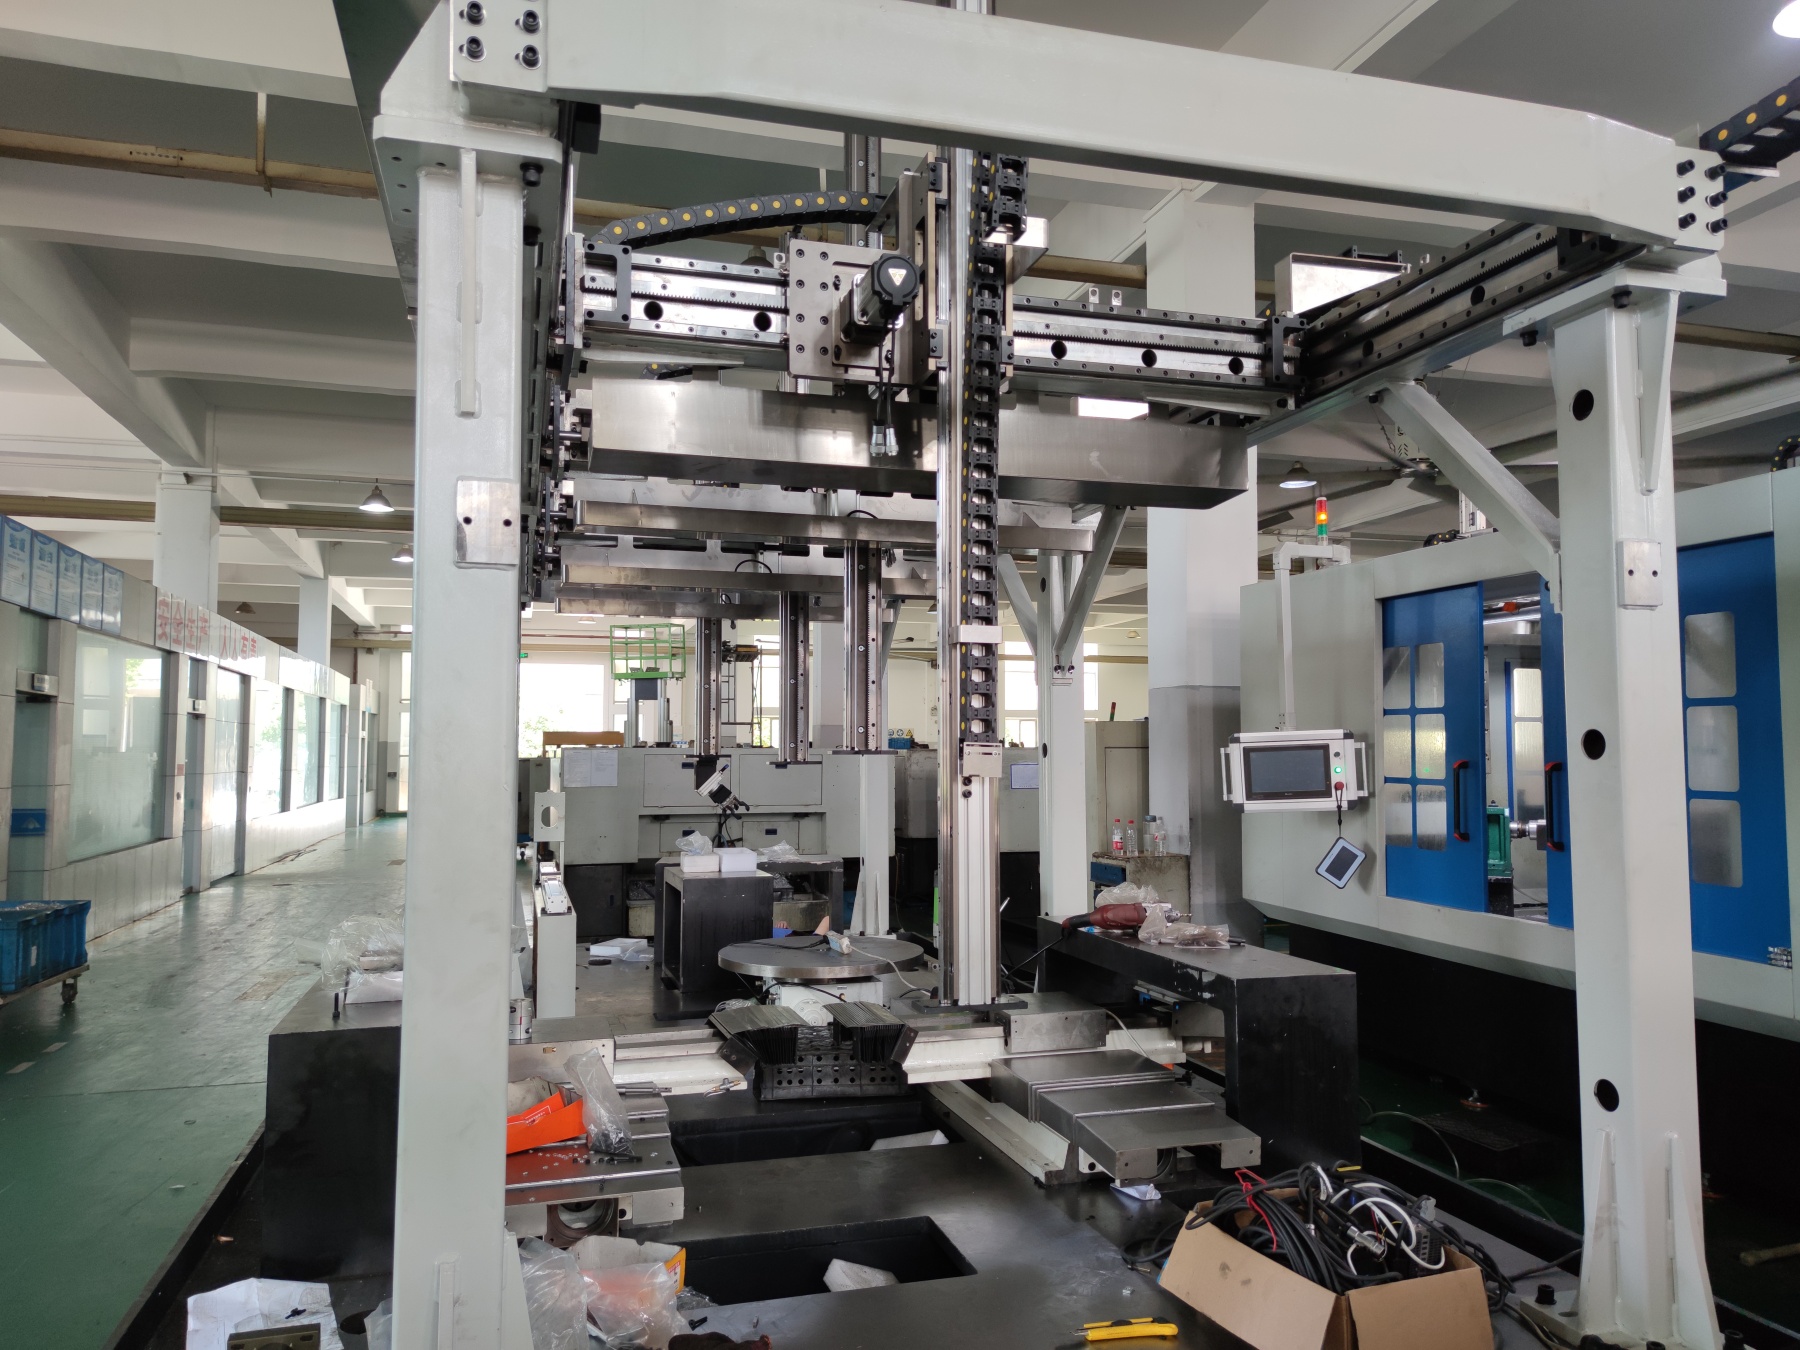
大型龙门五面体加工中心,Z轴滑枕自重达2~3吨,传统液压平衡缸在主轴轴线随Y轴移动时,由于液压管路沿拖链反复弯折产生压力脉动(波动±5bar),造成滑枕微速进给时存在0.01~0.02mm的周期性“点头”误差,精铣平面度难以突破0.015mm/1000mm。
-
主轴松拉刀机构采用碟簧+液压增压,液压站持续保压导致油温在8小时连续加工中升高12℃~15℃,阀体热膨胀改变先导阀间隙,拉刀力从标称18kN衰减至16.2kN,高速铣削中刀柄锥度贴合面微动磨损加剧,刀柄寿命缩短30%。
-
定制大推力低背隙伺服电缸替代液压平衡,内置双绝对值编码器(电机端+丝杠端) 全闭环,消除丝杠扭转背隙至≤1arcmin;电缸推力波动<±0.5%FS,且响应带宽达200Hz,可主动反向补偿由重心偏移带来的偏载力矩,滑枕全行程定位精度稳定在±0.002mm(VDI/DGQ 3441标准)。
-
松拉刀机构采用碟簧夹紧、电缸松开的失效安全模式:电缸通电瞬间输出2.5倍额定推力克服碟簧力,响应时间≤25ms,配合主轴转速同步信号,实现啄式钻孔中单次退刀时间由0.8s缩短至0.35s。
-
取消液压站后主轴轴承区域油雾浓度降至0.1mg/m³以下,切削液寿命由3个月延长至8个月;电缸本体循环寿命设计≥2000万次,主轴维护周期从3个月拉长至24个月。